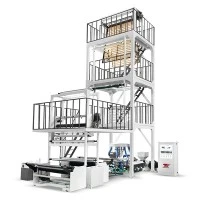
Gå ind i et hvilket som helst supermarked, dagligvarebutik eller gademarked hvor som helst i verden, og den taske, du får ved kassen, er næsten helt sikkert en T---shirttaske - the die--cut handle-taske med de to buede udskæringer øverst, der giver den dens navn. Bag hver eneste af disse poser er en maskine, der forseglede, skar, stablede og talte det i løbet af få sekunder. Forstå hvordan detT-T-shirt til fremstilling af plastikposeautomatiserer hele processen forklarer, hvorfor dette poseformat dominerer global detailemballage.
Hvad er en T-T-shirttaske, og hvorfor betyder automatisering noget?
AT-skjortetaske - også kaldet en vesttaske, singlet-taske eller die-cut handle bag - er en polyethylenfilmtaske med:
En bundtætning (eller sidetætninger på varianter med kile)
To symmetriske buede udskæringer i toppen, der danner bærehåndtagene
En lukket topbue mellem håndtagene
Geometrien er enkel, men at producere dem i kommercielt levedygtige mængder i hånden er det ikke. En detailhandel i mellem-størrelse kan gå gennem 50.000-200.000 poser om dagen. Automatisering af forsegling, skæring og stabling på en-til formålet maskine er det, der gør pr.-poseomkostninger på brøkdele af en cent økonomisk opnåelige.
Råmaterialet: Filmrullekonfiguration
T-Shirt Plastic Bag Making Machine Automate start medlægge -fladt polyethylenrørviklet på en rulle. Dette er allerede et filmrør - to lag forseglet ved begge kanter - i stedet for et fladt ark. Rørdiameteren, når den er flad, svarer til den færdige posebredde plus en lille margin.
Almindelige filmspecifikationer:
| Parameter | Typisk rækkevidde |
|---|---|
| Filmmateriale | HDPE, LLDPE eller blandet |
| Rullebredde (læg-fladt) | 200–800 mm |
| Filmtykkelse | 10-30 mikron (HDPE); 20-50 mikron (LLDPE) |
| Rullevægt | 50–200 kg pr. rulle |
HDPE er langt det dominerende materiale til T-shirttasker - det producerer den karakteristiske krøllede, let uigennemsigtige taske, der ses ved de fleste dagligvarekasser. Dens højere stivhed ved lavere sporvidde (tyndere væg) er ideel til håndtagstasker, fordi håndtagsudskæringen skal bære belastning uden at rives i stykker. LLDPE eller blandet film bruges, hvor klarhed eller blødhed er vigtigere end stivhed.
Røret kommer af rullen gennem enfilmafvikling og spændingskontrolsystem- danseruller og en bremsemekanisme på rulleakslen, der holder filmspændingen ensartet uanset den faldende rullediameter, når rullen tømmes. Inkonsekvent spænding er en af de primære årsager til forseglingsfejl og håndtering af-skæringsregistreringsfejl, så denne fase er mere kritisk, end den ser ud til.
Trin 1 - Filmfeedning og registrering
Fra afslapningsstationen rejser det liggende-fladrør gennem en række afstyreruller og spredebøjlerder holder de to lag fladt, justeret og rynker-fri, før de går ind i forseglingsstationen.
På maskiner medmulighed for printregistrering, en fotocellesensor aflæser trykte mærker på filmen (kaldet øjenmærker eller registreringsmærker) og synkroniserer forseglingen og klippepositionen med det trykte kunstværk. Dette sikrer, at et fortrykt logo, varemærke eller design lander i den korrekte position på hver færdige pose i stedet for at glide i forhold til forseglingslinjen.
For utrykt film er registreringen kun baseret på maskinens servo- eller stepmotorfremføringslængdeindstilling. Filmen bevæger sig fremad en fast afstand hver cyklus, og denne afstand indstilles af den ønskede poselængde.
Trin 2 - Bundforseglingsdannelse
T--shirttaskens styrke afhænger af bundforseglingen. Maskinen laver denne forsegling ved at trykke en opvarmet forseglingsstang mod filmen i en indstillet opholdstid. Tætningsstangen har modstandsvarmeelementer indeni. En PID-controller holder barens temperatur stabil, normalt mellem 120-200 grader, afhængigt af filmtype og tykkelse.
Forseglingsstangen på de fleste T-Shirt Plastic Bag Making Machine Automate har en takket eller ribbet overflade, ikke en flad overflade. Den takkede form gør tre ting:
Øger tætningsoverfladen
Skaber en tekstureret forseglingsperle, der modstår at blive flået op under belastning
Hjælper med at håndtere små ændringer i filmtykkelsen på tværs af banens bredde
Forseglingskvalitetsparametre, som operatører kan kontrollere:
Forseglingstemperatur - Højere temperatur gør bindingen stærkere, men kan brænde gennem tynd film. Lavere temperatur kan forårsage kolde tætninger, der åbner sig under belastning.
Dvæletid - Dette er, hvor længe forseglingsstangen rører filmen. Det er normalt 0,3–1,2 sekunder, afhængigt af filmtykkelsen.
Tætningstryk - Dette er luftcylindertrykket på tætningsstangen. Det er normalt 0,4-0,7 MPa.
Påservo-drevne maskiner, forseglingens opholdstid styres præcist af servomotorens positionsprofil. På ældre cam-drevne maskiner er dwell en funktion af den mekaniske knastgeometri og kan kun justeres ved at ændre knastprofiler - en væsentlig vedligeholdelsesopgave.
Trin 3 - Perforering eller separationsskæring
Umiddelbart efter at forseglingsstangen kommer i kontakt med filmen for at danne bundforseglingen, askæreblad eller varm wireintegreret i eller ved siden af forseglingsstangen adskiller den forseglede pose fra den kontinuerlige filmbane.
To skæremekanismer er almindelige:
1. Hot Wire / Nichrome Wire CutEn tynd modstandstråd løber på tværs af filmbredden parallelt med tætningsstangen. Når den aktiveres, når den skæretemperatur næsten øjeblikkeligt og smelter gennem filmen. Den afskårne kant er let sammensmeltet, hvilket kan være en kosmetisk ulempe på klar film, men giver en ren adskillelse.
2. Kold klinge skåret med takket kantEt mekanisk blad med en takket kant slår gennem filmen. Dette giver et renere kantudseende på trykt film, men kræver periodisk udskiftning af klingen og skarpere opmærksomhed for at skære justeringen.
På mange T-shirt-taskemaskiner danner forseglingsstangen og skæreelementet en integreret samling - forseglingen og skæringen sker i samme trykslag, hvilket reducerer cyklustiden. Filmen er forseglet på den ene side af bladet, og snittet adskiller den netop-forseglede pose fra den næste poses fremtidige bund.
Trin 4 - Håndtag udstansning (den definerende operation)
Dette er det trin, der adskiller en-T-shirttaskemaskine fra en simpel taske-maskine. Efter at den nederste forsegling er dannet, og posens længde er skåret over, passerer toppen af posen - stadig fastgjort til filmbanen på dette trin i kontinuerlige maskiner eller allerede adskilt i trin-og-gentagelsesmaskiner - under enhåndtag udstanser.
Udstanseren består af:
A stål regel dø- en brugerdefineret-formet skæreform med en klingeprofil, der matcher de to buede håndtagsudskæringer og den øverste bue af posen
A skæreplade- en flad hærdet overflade, som matricen trykker mod for at fuldende skæringen gennem begge filmlag
A pneumatisk eller servo-aktiveret pressemekanismeder driver matricen ned med kontrolleret kraft og hastighed
Udstansningsprocessen:
- Filmen (eller den adskilte pose) er placeret, så toppen af posen er på linje under matricen
- Pressen driver matricen gennem begge lag af det -flade rør samtidigt
- De to håndtagshuller og den øverste bue udskåret-udstanses i et enkelt tryk
- Det afskårne affald (de to små halvmåner af film fra håndtagshullerne og det øverste buestykke) opsamles og fjernes af enaffaldsudvindingssystem- typisk en vakuumdyse eller affalds-træktransportør
Registreringsnøjagtighedmellem den nederste tætningslinje og håndtagets udstansningsposition afgør, om håndtagsåbningen er centreret og i den korrekte afstand fra overkanten. På servo-styrede maskiner opretholdes denne registrering til ±1-2 mm på tværs af produktionskørslen. På kam-drevne eller mindre præcise maskiner er drift på ±3-5 mm almindelig over lange løb og kræver periodisk manuel justering.
Trin 5 - Stabling og optælling
Individuelle poser falder fra udstansestationen på enstabletransportør eller stablestifter. De fleste T--taskemaskiner bruger enstiftet stablesystem- to lodrette metalstifter placeret til at passere gennem håndtagshullerne på hver taske, når den falder, og sikre, at alle poser i stakken er på linje med håndtagene, der er registreret i samme position. Dette gør de færdige stakke nemme at lægge på udstillingsstativer eller dispensere ved detailkassen.
Optællingen varetages af:
Optisk sensor / fotocelle- registrerer hver pose, når den passerer et fast punkt i filmstien eller stableområdet
Mekanisk tællerintegreret med maskinens hovedcyklustæller
Når det forudindstillede antal er nået (normalt 50, 100 eller 200 poser pr. stak afhængigt af kundens specifikation), skal maskinen enten:
Udskyder automatisk den færdige stak til en opsamlingsbakke og begynder en ny stak
Signalerer operatøren om at fjerne stakken manuelt
Avancerede-maskiner inkludererautomatiske stabeludkastnings- og transportbåndssystemersom tillader kontinuerlig drift uden opsyn, med færdige stakke transporteret til en pakkestation.
Trin 6 - Ballepressning eller pakning
Selvom det ikke altid er integreret i selve maskinen, er nedstrømstrinnet på høje-outputlinjerautomatisk ballepresning- et kompressionssystem, der presser et defineret antal stakke ind i en kompakt balle og påfører en strop eller indpakning. T--shirtposer komprimeres til meget små volumener på grund af HDPEs stivhed og tynde væg, så balletætheden er høj. En typisk balle med 1.000 HDPE T--t-shirtposer (standard købmandsstørrelse, ~12 mikron) vejer ca. 0,8-1,2 kg og fylder ca. 15-20 cm³ før komprimering.
Maskinhastighed og outputhastigheder
T-T-shirt taske-maskinens output måles isække i minuttet (bpm). Praktiske produktionshastigheder afhænger af posestørrelse og filmtykkelse:
| Taskebredde (læg-fladt) | Filmtype | Typisk hastighed |
|---|---|---|
| 200–350 mm | HDPE 12–15 mikron | 120-200 slag/min |
| 350–500 mm | HDPE 15–20 mikron | 80-140 slag/min |
| 500–700 mm | HDPE/LLDPE 20–30 mikron | 50-100 slag/min |
Multi-banekonfigurationer -, hvor filmbanen er bred nok til at producere to eller flere poser side om side-om-side -, multiplicerer effektivt output. En dobbelt-maskine, der kører med 120 bpm pr. bane, leverer 240 færdige poser i minuttet fra en enkelt maskincyklus, med to udstansere, der arbejder parallelt.
Styresystemer og Automation Intelligence
Moderne T--taskemaskiner styres af enPLC (Programmable Logic Controller)med en touchscreen HMI. Operatører indstiller og overvåger:
- Filmfremføringslængde (poselængde)
- Forsegl temperatur og opholdstid
- Skærebladstryk
- Poseantal pr. stak
- Produktionshastighed (bpm)
Alarmtærskler for forseglingstemperaturafvigelse, filmbrud og detektion af papirstop
Servomotorsystemerpå maskiner med højere-specifikationer erstatter ældre mekaniske knast-og-krankdesigns. Servodrev tillader:
Elektronisk justering af posens længde uden mekaniske udskiftningsdele
Hurtigere og mere gentagelig placering af forseglingsstangen og udstanseren
Reduceret mekanisk slid og lavere vedligeholdelsesfrekvens
Realtidskorrektion af registreringsdrift uden at stoppe maskinen
Nogle maskiner inkorporererautomatiske spændingsfeedbacksløkker- vejecellesensorer på filmbanen rapporterer spændingsværdier til PLC'en, som justerer afviklingsbremsen i realtid. Dette eliminerer behovet for manuel justering af spændingen-, efterhånden som rullen tømmes, en væsentlig kilde til operatørindgreb på ældre designs.
Almindelige kvalitetsproblemer og deres maskin-årsager
| Spørgsmål | Sandsynlig maskinårsag |
|---|---|
| Forsegling afskaller åben under belastning | Utilstrækkelig forseglingstemperatur eller opholdstid; forurenet tætningsstangs overflade |
| Håndtaget afskåret-i midten | Registrering sensor drift; servopositionsfejl; slidte styreruller |
| Tasker hænger sammen i stakken | For høj forseglingstemperatur, der forårsager filmblokering; forkert filmafkøling før stabling |
| Inkonsekvent poselængde | Filmspændingsvariation; encoder slip; styrerulleslid |
| Irevne håndtag | Matriceblad sløvt eller skåret; for stor skærekraft på tynd film |
| Bølget sællinje | Film rynker ved indgangen til forseglingsstangen; forskydning af spredebøjlen |
ofte stillede spørgsmål:
Hvad er forskellen mellem en-T-shirt-taskemaskine og en fladtaske-maskine?En fladposemaskine producerer almindelige rektangulære poser uden håndtagsudskæring. AT-skjortetaskemaskine tilføjer en udstansningsstation med en tilpasset håndtagsmatrice, der udstanser de buede håndtagsåbninger. Fladposemaskiner er mekanisk enklere og kører typisk ved højere hastigheder; T-T-shirttaskemaskiner kræver udskiftning af håndtag, når de skifter til forskellige taskestørrelser.
Kan en T-shirttaskemaskine køre LDPE- eller LLDPE-film såvel som HDPE?Ja, de fleste maskiner er kompatible med alle tre, men indstillingerne for tætningstemperatur og opholdstid varierer betydeligt. LDPE og LLDPE har lavere smeltepunkter og kræver lavere forseglingstemperaturer. Operatører skal opdatere indstillingerne, når de skifter materiale, og håndtagets udstansningskraft skal muligvis justeres, fordi LDPE/LLDPE-film strækker sig mere end HDPE under matricebladet.
Hvor ofte skal håndtaget udskiftes?Stållinematricer på standard HDPE-film varer typisk 3-8 millioner cyklusser, før bladet sløves nok til at forårsage iturevne eller ujævne håndtagskanter. Levetiden er bred, fordi den afhænger af filmtykkelse, formstålkvalitet og skærekraftindstillinger. Mange operationer har en reservedyse pr. størrelse for at muliggøre hurtig omskiftning, når den løbende matrice sendes til genslibning.
Hvad får håndtagene til at rive under brug i stedet for under produktion?Under-brug er håndtagsrivning normalt et problem med filmvalg eller måler i stedet for et maskinproblem. HDPE under 12 mikron er tilbøjelig til at håndtere rivning under moderat belastning, især hvis håndtagsdysen efterlader en spændingskoncentration ved skærekantens radius. Forøgelse af filmmåleren til 14-16 mikron, skift til en LLDPE-blanding eller justering af håndtagets udskæringsgeometri (større radius ved bunden af håndtagsbuen) er standardløsningerne.
Hvad er en multi-bane T-shirttaskemaskine, og hvornår giver det mening?En multi-banemaskine kører en bredere filmbane og producerer to eller flere poser pr. maskincyklus ved hjælp af to eller flere sæt forseglingsstænger og udstansere i parallelle baner. Det giver økonomisk mening, når den nødvendige posebredde er lille i forhold til tilgængelige filmrullebredder, hvilket gør det muligt at opdele filmomkostningerne pr. pose på tværs af baner. For poser under 350 mm brede er konfigurationer med to-baner almindelige; til poser under 250 mm findes der maskiner med firkantede-baner.
T--shirttaskemaskinens automatiseringslogik er i bund og grund en stram sekvens af filmfremføring, forsegling, klipning, håndtering af stansning og stabling - gentaget hundredvis af gange i minuttet med servopræcision. Hvert trin i denne sekvens er konstrueret til at minimere opholdstiden, reducere registreringsfejl og håndtere den mekaniske skrøbelighed af tynd polyethylenfilm uden at blive revet i stykker eller fejlfremføring. Denne kombination af hastighed og præcision er det, der holder prisen pr.-enhedspris for en T--taske under prisen for det produkt, den bærer.