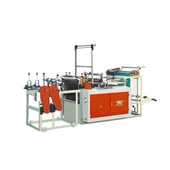
Seks-plastikposefremstillere er omkring 150-500 mm brede og 150-700 mm lange hver. Den kan skære og forsegle seks poser på én gang i en enkelt maskincyklus. Maskinen opdeler en rulle bred filmrulle i seks parallelle baner, normalt mellem 1000 og 2000 mm brede. Spaltninger og tætninger styrer bredden af hver bane. Det servodrevne træksystem styrer posens længde. Operatører kan ændre længden af stofposen under produktionen.
Designet forbedrer produktionshastigheden. Med 30 til 60 cyklusser i minuttet, en 6-linjers plastikposefremstillingsmaskine kan producere omkring 180 til 360 poser færdigvarer i minuttet. Det er omkring tre gange mere end tilsvarende to-maskiner, der bruger den samme film.
Sådan bestemmes bredden af en stofpose i Six Lane Production
For at forstå størrelsen af en indkørsel skal du først forstå, hvordan indkørslen er dannet. Filmen kommer ind i maskinen i en bred rulle. Forseglingsblade og skærer deler filmen i seks parallelle kanaler. Hver indkørsel bliver en taske. Der er tre hovedfaktorer, der påvirker bredden af hver bane.
Spole bredde.Ekspansionsskaftet og membranbanen styrer den maksimale filmbredde, der er tilgængelig for maskinen. En maskine designet til 1.200 mm filmruller kan producere seks baner på omkring 200 mm. En rulle med 1800 mm film kan producere seks baner på omkring 300 mm. Grundberegningen er brugbar filmbredde divideret med 6. Bredden af hver forseglingslinje skal også fjernes. Dette er normalt 8 -12 mm pr. dækning eller omkring 10 mm pr. banegrænse.
Konfiguration af tætningsstation.Hver bane har sine egne lodrette og vandrette tætningsstænger. Tværstangen er monteret på et justerbart beslag. Operatøren kan ændre banens bredde ved at flytte stangen. Justeringen tager omkring 40-90 minutter. Tiden afhænger af, om maskinen bruger manuelle skruer til at justere eller hurtigt erstatter værktøjet til hurtig-skift af patron. For en6-linjers plastikposefremstillingsmaskine, breddeændringer påvirker alle seks baner samtidigt, hvorfor processen tager længere tid end længdejusteringer.
Gusseting krav.T--poser og sideposer-folder filmen indad, før den forsegles. Dette kræver ekstra filmbredde. En 300 mm T--shirttaske kan kræve 380 mm til 400 mm flad film pr. bane, under hensyntagen til kile- og udstansnings-håndtagets område.
Følgende breddematrix viser filmrullestørrelserne, der almindeligvis anvendes i seks-trådsproducenter af plastikposer:
| Filmrullebredde | Per-Lane flad taskebredde | Per-Lane T-T-shirt taskebredde | Minimum filmtykkelse |
|---|---|---|---|
| 1.000 mm | 140–155 mm | 110–125 mm | 20-60 mikron |
| 1.200 mm | 175–190 mm | 140–155 mm | 20-70 mikron |
| 1.500 mm | 230–240 mm | 185–200 mm | 25–80 μm |
| 1.800 mm | 285–295 mm | 230–245 mm | 25–80 μm |
| 2.000 mm | 320–330 mm | 260–275 mm | 30-100 mikron |
Disse tal afspejler typiske industrikonfigurationer; De nøjagtige værdier afhænger af maskinmodeller, tætningsbreddeindstillinger og kiledybde.

Taskens længdeområde og hvordan den er indstillet
Længde er mere fleksibel end bredde. Det servo-drevne træksystem gør det muligt for filmen at bevæge sig fremad i en bestemt afstand. Brug derefter en skærer til at skære filmen på dette tidspunkt. De vigtigste længdeindstillinger er som følger:
Minimum længde:150 mm. Dette er begrænset af afstanden mellem tætningsstangen og skærestationen.
Maksimal længde:600 -700 mm standard. Dette er begrænset af filmstien og stabelbordets størrelse.
Skærelængde nøjagtighed:servodrevmaskine + -1mm, gammel kamdrevmaskine + -2mm.
Længdekontakt:Operatører kan ændre længden af kontrolpanelet på mindre end 2 minutter. Ingen mekanisk justering nødvendig. Servosystemet behøver kun en ny indgangsværdi.
Forudindstillede opskrifter{{0}:De fleste controllere kan gemme indstillinger på 50 – 100 længder og bredder. Operatører kan vælge at gemme pakker i stedet for at indtaste værdier igen.
Bredde- og længdeforskelle er vigtige for produktionsplanlægning. Det tager kun et par minutter at udskifte en 250 x 350 mm pose med en 250 x 450 mm pose. Operatøren ændrer blot servotilførselsværdien. At skifte til en 300 mm pose kan tage en time eller mere. Forseglede transportører skal flyttes på tværs af alle seks baner.
Der kan opnås mere værdi af dette maskindesign ved at bruge fast-breddekonvertere af forskellige poselængder. Konvertere, der kræver mange forskellige bredder, kan være bedre til smallere maskiner. Når du kører en6-linjers plastikposefremstillingsmaskine, planlægning af ordrer efter breddefamilie kan reducere nedetiden betydeligt.
Hvilken slags posestøvsuger passer til Six Lanes
Seks-serie plastposeproducenter kan producere forskellige typer poser. Dens seks-banedesign understøtter mange almindelige detail- og industritaskeformater.
Flad taske:Dette er den vigtigste posetype af maskine. Seks baner kan forsegles på én gang. Afhængig af tykkelsen af filmen kan den laves med en hastighed på 180 – 360 poser i minuttet.
T-shirttasker:Disse har brug for sidekiler og håndtag. Maskinen har brug for ekstra foldning og stansning. Seks-bane T-shirttasker produceres typisk med en hastighed på 25 – 40 cyklusser i minuttet. Dette producerer omkring 150-240 poser i minuttet. Udstansningspresser skal fungere samtidigt i alle seks baner. Dette tilføjer flere mekaniske dele, men ikke nødvendigvis mindre cyklustid.
Reel affaldssække:Maskinen producerer en kontinuerlig rørperforering og ruller den rundt om kernen. Seks baner kan producere seks ruller på én gang. Perforeringsafstanden styrer posens længde.
Produktionsaffaldssække:Svarende til produktion af affaldssække. De bruger en tyndere film, normalt 20-40 mikron. Med denne film, en6-linjers plastikposefremstillingsmaskinekan køre med højere hastighed.
Bundforseglingsposer:Disse tasker har bundforsegling og kant. De bruges normalt i tungere detailprodukter. Seks-baneproduktion kan nå op på omkring 150-200 poser i minuttet.
Tykkelsen af filmen påvirker også posens størrelse og produktionshastighed. Meget små og tynde poser, såsom dem op til 200 mm brede og op til 25 mikron tykke, er sværere at fremstille. Sekssporsfilm kræver filmspænding under 15 N pr. bane. En præcis kantføring på omkring ±0,5 mm hjælper også med at holde tætningsstangen på linje med kanten af indkørslen. Store og tykke poser bruger mere film pr. cyklus. Dette sænker cirkulationshastigheden, da mere film sprøjtes ind i ekspansionssystemet før hver klipning.
Kvalitet, certificering og gennemløbsverifikation
Bare det at se på størrelsen på stofposen fortæller dig ikke, hvor god maskinen er til at producere stofposer. Købere skal også tjekke tolerancer og dokumentation, før de køber en6-linjers plastikposefremstillingsmaskineeller starte produktionen. Tre kontroller er vigtige.
Seks styrkeforseglinger.Enkelt-trådsforsegling er ikke streng, kan forårsage problemer for hele linjen. Hver indkørsel skal have sit eget temperaturovervågningssystem. Hvis én PID-sløjfe styrer alle seks tætninger, bliver kolde baner muligvis ikke detekteret. ASTM F88 leverer standardtestmetoder for tætningsstyrke af fleksible barrierematerialer. Købere bør teste prøver fra alle seks baner, ikke kun én sammensat prøve.
Maskinoverholdelse.ISO 9001:2015 dækker producentens kvalitetsstyringssystem. I henhold til Mekanisk Direktiv 2006/42/EC skal maskiner, der sælges på det europæiske marked, være mærket CE. PMMI giver også information om emballerings- og konverteringsudstyr samt almindelige maskinkonfigurationer.
Film certificering.Hvis seks baner bruger genanvendelig eller genanvendelig film, skal køberen kontrollere bevis for de færdige poser. ASTM D6400 og EN 13432 for komposterbarhedskrav i USA og EU. Maskinens størrelsesområde ændrer ikke på certificeringen. Certificerede og ikke-certificerede film bør dog rengøres grundigt under produktion og drift. Dette hjælper med at forhindre blanding af materialer og beskytter relaterede certificeringskrav.
Plastposemarkedet bevæger sig også mod genanvendelige og komposterbare materialer. Nye regler tilføjer ændringen. Det kan være nødvendigt at skifte produktionslinjer hyppigere mellem forskellige tyndfilmsmaterialer. For forskellige certificerede membraner er gode rengørings- og rengøringsprocedurer vigtige, når du bruger en maskine med seks-spor.
Ofte stillede spørgsmål
Kan en maskine med seks-baner køre mindre end seks baner?
Ja. Operatører kan lukke individuelle baner, normalt uden for baner. Dette kan være nødvendigt, hvis posen er bredere end den maksimale bredde på hver bane, eller hvis filmforsyningen er begrænset. Den almindelige har fire baner og er 300 mm bred. Produktionen vil falde med samme procent. Alle seks baner er generelt mere effektive, når ordrer tillader det.
Hvad er den mindste taske, som en maskine med seks-baner kan producere billigt?
Bredden af hver bane på 1000 mm film er ca. 140 -150 mm. Mindre poser bruger mere banebredde som tætningslinjer. Dette vil øge materialespild og reducere produktiviteten. Til poser op til 120 mm brede kan konvertere bruge smallere maskiner med flere kanaler og tyndere membraner.
Hvor lang tid tager det at ændre bredden på seks baner?
Manuelle skrue-justerbare tætningsholdere tager omkring 60-90 minutter. Dette inkluderer test af produktion og kontrol af forseglingskvaliteten af hver bane. Hurtigt-skift af patronværktøj kan forkorte tiden til omkring 25-40 minutter. Længden ændres på mindre end 2 minutter, da servocontrolleren ændrer indstillinger elektronisk.
Konklusion:
Den seks-tråds plastposemaskine kan producere 140-330 mm brede og 150-700 mm lange poser pr. wire. Filmrullebredden indstiller banebredden. Servofødesystemet indstiller længden af posen til systemet.
Maskinen er velegnet til bestilling af forskellige poselængder, men ens bredder. Operatører kan ændre længder fra kontrolpanelet på få minutter. Det tager længere tid at ændre bredden, fordi den forseglede bærer skal flyttes. For bulk-detailhandel, produktion og produktion af skraldeposer kan seks baner producere omkring 150-360 sække minutter. Operatører kan bruge ASTM F88 til at kontrollere tætningsstyrken for hver bane. ISO 9001:2015 og CE-filer kan også hjælpe med at verificere maskinens kvalitetssystem og overensstemmelse. Uanset om du evaluerer gennemløbet eller planlægger en ny produktionslinje, forstår du mulighederne for en6-linjers plastikposefremstillingsmaskineer afgørende for at træffe informerede købsbeslutninger.
Kilde til information
- ASTM F88 --Standard testmetode for tætningsstyrke af fleksible barrierematerialer
- ASTM D6400 – Standardspecifikation for plastiketiketter designet til aerobisk kompostering i kommunale eller industrielle faciliteter
- EN 13432 – Krav til genanvendelig emballage gennem kompostering og biologisk nedbrydning
- ISO 9001: 2015 -Kvalitetsstyringssystemkrav
- Mekanisk direktiv 2006/42/EF -- Europæiske grundlæggende sundheds- og sikkerhedskrav til maskiner
- EU PPWR (forordningen om emballage og emballageaffald, forordning (EU) 2024/1781)
- PMMI, Packaging and Processing Technology Association --Udstyrsindustriens datakonvertering
- Grand View Research-Markedsprognose for plastikposer og bæredygtig emballage