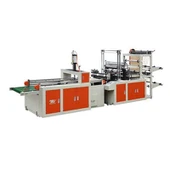
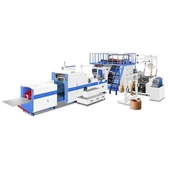
Biodegradable Bag Making Machine er en poseproduktionslinje baseret på biologisk nedbrydelige polymerer. Disse omfatter polymælkesyre (PLA), polybutylterephthalat (PBAT), polybutylensuccinat (PBS), stivelsesblandinger og polyhydroxan (PHA). Den adskiller sig fra en standard taskeproducent ved, at dens hovedsystemer kræver mere præcis kontrol.
Det grundlæggende mekaniske design er ens. Den bruger en spolemaskine, et tætningssystem, et skæresystem og et stablesystem. Den største forskel er styringen af disse systemer. Bionedbrydelige film forsegles ved temperaturer fra 20 til 30 grader Celsius. PE-membraner kan variere over 50 grader. Forseglingen skal holde temperaturen inden for + -1 grad. Kølerullen skal hurtigt afkøles og forsegles. Dette hjælper med at forhindre varmeskader. Tyndfilmsbaner skal også holdes tørre, da disse polymerer absorberer fugt.
Linjer er typisk 80 – 150 poser i minuttet. Dette er langsommere end en PE-linje af samme bredde. Forseglingstider er typisk 0,3-0,8 sekunder. Dette giver filmen nok tid til at danne en stærk forsegling, der ikke brænder.
Markedet for bioplastemballageposer blev anslået til USD 4,04 milliarder i 2024. Ifølge markedsdata indsamlet af Grand View Research tank forventes det at vokse med en hastighed på omkring 6,3 % om året indtil 2033.
Hvordan det adskiller sig fra konventionelle sækkemaskiner
De to maskintyper ligner hinanden. Begge bruger filmruller på en aksel-fremført afvikling, fremføringstræk, varmeforsegling, skærer og stabler eller spoletransportør. Den største forskel kom, når bionedbrydelig film når PE-forseglingen.
PE er normalt forseglet ved 150-200 grader med tolerance + -5 grader . PLA skal have 110-140 grader. PBAT kræver 130-160 grader. Stivelsesblandinger skal have 100-120 grader. Kun en temperaturændring på 3-5 grader celsius ville være et problem. Lave temperaturer kan føre til svagere tætninger. Varme kan forårsage forbrænding, misfarvning eller skørhed.
Biologisk nedbrydelige sækkemaskiner kræver præcis temperaturkontrol. fler-zoneforseglingsstænger med 3-5 uafhængige PID-kontrollerede zoner. Den bruger også patronvarmere med lav-inerti og klasse-A termoelementer. Disse komponenter kan holde temperaturer mellem + -0.5 grader og + -1 grader C. Kontrolsystemet kan aflæse maskinens hastighed og justere varmerens effekt før hver tætning. Dette hjælper med at holde forseglingstemperaturen stabil, når forseglingen er i kontakt med filmen.
Køling er også vigtigt. Når forseglingen er dannet, afkøles forseglingen til ca. 10-20 grader med en vandkølet kølerulle. Dette hjælper biopolymerer med at afkøle hurtigt. Det hjælper også med at forhindre langvarig udsættelse for høje temperaturer, hvilket gør PLA skør.
Spænding er en anden vigtig faktor. Bionedbrydelige film har lavere trækstyrke og er nemmere at strække. Rulletryk og bremseudløsning er normalt 20 – 30 % lavere end PE. Servo-drevne spændingssensorer holder filmspændingen stabil. Dette hjælper med at forhindre film i at blive smallere og tykkelsesændringer.
Produktionslinje procesmaterialer
| Materiale | Forseglede vinduer | Dvæletid | Information om håndtering |
|---|---|---|---|
| PLA | 110-140 grader | 0.4 -0.8 ss | Hård og gennemsigtig; for hurtige til at afkøle og sprøde, og risikoen for overophedning er brændende |
| PBAT | 130-160 grader | 0.3 -0.5s | Fleksibilitet dominerer indkøbs- og affaldsopskrifter |
| PBS | 120-145 grader | 0.4 -0.6s | Moderat fleksibilitet, god varmebestandighed |
| Stivelsesblandinger | 100-120 grader | 0.4-0.7s | Følsom over for fugt; kræver affugtet filmbane |
| PHA | 110-140 grader | 0.4 -0.6s | nedbrydelig kvalitet; smallere |
Filmene på disse maskiner er typisk 20-80 mikron tykke. EN 13432-certificerede komposterbare poser er typisk begrænset til 50 – 60 mikron. Tykkere film nedbrydes for langsomt og opfylder muligvis ikke standardens 12-ugers desintegrationskrav. Maskinen skal producere film med en tykkelsesvariation på mindre end 5 %. Denne ensartethed kan opretholdes af et afstembart blæsefilmsystem med en automatisk matricecentrering.
Definition af maskinernes undersystemer
Fire tekniske valg indikerer, at produktionslinjen er til bionedbrydelig film eller kun en modificeret PE-maskine.
Præcisions termiske systemer.multi-zone PID-forsegling med ±0,5–1 grads temperaturstabilitet blev vedtaget. Brug varmelegemer med lav inerti og PTFE-belagte tætningsstænger belagt med 0,1-0,2 mm. Belægningen hjælper med at forhindre smeltet bioplast i at klæbe til stængerne. Uden belægningen kan koks ophobes i stænger på timer. Dette reducerer forseglingskvaliteten.
Tvunget køling.Brug en vand-afkølet rulle ved 10-20C. Valsen skal passe til linjehastigheden. De afkøler forseglingen, før filmen når skæreren. Langsom afkøling hærder PLA. Det tilføjer også cyklustid. Styresystemet skal regulere afkølingen efter filmtypen.
Affugtning og fugtstyring.PLA absorberer fugt. Fugtighed blødgør polymeren og sænker dens smeltepunkt. Dette kan skabe dampbobler i forseglingen. En passende maskine kan følge en temperatur-styret membranbane. Den kan også bruge en inline fugtsensor. Sensoren registrerer film med et fugtindhold på over 0,5 % og justerer forseglingstemperaturen.
Korrosionsbestandig-konstruktion.Biologisk nedbrydelige polymerer frigiver syrer ved opvarmning. Forkromning af rustfrit stål skal anvendes til tætning af overflader, skærehuse og rulleakslers kontaktfilm. Blødt stål giver huller under lang-produktion. Disse overfladedefekter kan derefter overføres til membranen.
Hastighed, gennemløb og certificeringsbegrænsning
Biologisk nedbrydelige sækkemaskiner har typisk en driftstid på 80-150 BPM. Dette er langsommere end tilsvarende PE-linjer, som kan køre ved 150–300 BPM. Den vigtigste begrænsning er forseglingstiden. Forseglingen tager 0,3–0,8 sekunders kontakt for at danne en solid forbindelse. Derfor er maskinens hastighed begrænset af forseglingstidspunktet, ikke kun servohastigheden.
Servo-drevne maskiner med programmerbar trykstyring og pulsforsegling kan forbedre hastigheden. Pulse Seal opvarmer kun stangen, når den kommer i kontakt med filmen. Ensartetheden af ensartet filmtykkelse kan påvirkes af en certificeret membran med en hastighed på over 150 BPM. Dette vil gøre det sværere at opfylde kravene i EN 13432.
Størrelsen på det biologisk nedbrydelige posestøvrør bør bestemmes ud fra den daglige produktion, der kræves. Vælg ikke en biologisk nedbrydelig posefremstillingsmaskine udelukkende baseret på dens fysiske størrelse.
Maskin-understøttet overholdelse
Denne maskine kan ikke bevise kvaliteten af posen. Filmleverandører og akkrediterede laboratorier behandler certificeringer. Maskinen har stadig indflydelse på, om certificeringsmembranen bevarer sin krævede ydeevne efter konvertering. Tre kriterier påvirker produktionskravene:
EN 13432 (europæisk industriel kompostering): Denne standard kræver mindst 90 % biologisk nedbrydning inden for 180 dage. Det skal også nedbrydes i fragmenter mindre end 2 mm på 12 uger. Grænseværdier for tungmetal og økotoksicitetstest gælder også. Tykkelsen og ensartetheden af filmen vil påvirke desintegrationsresultatet.
ASTM D6400 og ISO 17088: Dette er amerikansk og international standard for syntetisk plast. Deres udformningskrav er ens.
EU's engangsplastikdirektiv ((EU 2019/904): Dette direktiv begrænser nogle traditionelle-plastikposer til engangsbrug. Dette har også øget efterspørgslen efter syntetiske poser i Europa. Som følge heraf har mange omformere brug for modeller af biologisk nedbrydelige posefremstillingsmaskiner, der kan håndtere PBAT og PLA uden at forurene certificerede materialer.
Produktionslinjer, der følger ISO 9001:2015 kvalitetsstyringspraksis, kan give nyttige produktionsregistreringer. Opbevaring af PLC-opskrifter, batchparameterregistrering og sporing af tætningsstyrke hjælper med at vise proceskonsistens under audit.
Ofte stillede spørgsmål
Kan en biologisk nedbrydelig poseproducent køre traditionel PE?Ja, men med nogle begrænsninger. Maskiner skal understøtte det korrekte temperaturområde og spændingsindstillinger for bionedbrydelige film. Tætninger, køleruller og filmbaner skal rengøres, før materialer udskiftes. Dette hjælper med at forhindre kontaminering af kvalificerede syntetiske film. forureningsproblem kan påvirke certificeringen af hele produktionspartiet. Konvertere, der betjener begge markeder, bruger typisk separate Biodegradable Bag Making Machine-linjer til biologisk nedbrydelige poser. Dette reducerer risikoen for forurening.
Hvilken slags elektricitet og forsyninger har ledningen brug for?Estimeret installeret effekt 15 – 30 kW. Denne maskine har brug for en tre-strømforsyning. Det kræver også et kølevalse-kølevandssystem indstillet til en temperatur på 10-20 grader Celsius. 1.5 – 3 bar Trykluft til pneumatiske nips og perforeringsenheder. Når den omgivende luftfugtighed er over 50 %, anbefales et tyndfilmsbaneaffugtningssystem.
Hvor ofte skal tætninger renses?De kræver hyppigere rengøring end PPE-maskintætninger. Bionedbrydelige polymerer er nemmere at koksere og klæbe til. En PTFE-belagt stang med aktiv køling kan normalt køre i 4-8 timer mellem rengøringscyklusser. En ubelagt stang skal muligvis rengøres hver 1-2 time. Dette gør den klæbende belægning til en vigtig mekanisk egenskab.
Konklusion:
Det grundlæggende design af biologisk nedbrydelig taskeproducent er det samme som traditionel taskeproducent. Det kræver mere præcis temperaturstyring, tvungen køling, fugtkontrol og korrosionsbestandige komponenter. Forseglingstemperaturområdet for biologisk nedbrydelige polymerer er mindre end polyethylen. De skal også kontrolleres mere omhyggeligt under produktionen.
Den biologisk nedbrydelige posefremstillingsmaskine er valgt i henhold til filmmaterialet, påkrævet certifikat og forseglingstid. Tjek disse punkter, før du vælger maskinens pris eller størrelse. Hvis du har brug for en specifikationsgennemgang for en PBAT-, PLA- eller stivelsesblanding, kan ingeniørteamet på cnzhuxinmachine.com undersøge materialeprøver og måloutput, før de anbefaler maskinkonfigurationer. Dette undgår problemet med PPE-maskiner, der ikke forsegler kompositfilm korrekt.