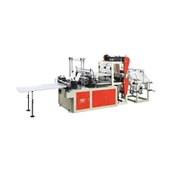
Polyethylen er det mest almindelige materiale i blød emballage. Men ikke al polyethylen er ens. Og maskinerne, der behandler det, er anderledes. Høj (høj-densitetspolyethylen (HDPE) og lavdensitetspolyethylen (LDPE) er kemisk beslægtede. Men når det kommer til forarbejdning, opfører de sig forskelligt. Maskinerne, der bruges til at fremstille poser, afspejler disse forskellige varmekrav, filmens struktur og kravene til det endelige produkt. For emballageingeniører, fabriksledere og indkøbsteams, der er på udkig efter, præcist hvad LDPE leder efter, og hvad det er, det er på udkig efter HDPE. hvorfor, for at foretage de rigtige investeringer.
Materialeforskellen: Hvorfor det driver maskindesign
Før man ser på maskinen, skal materialeforskellene være tydelige. Enhver mekanisk forskel mellem maskintyper kommer fra polymerens fysiske egenskaber.
HDPE (high density polyethylen med en densitet 0,941-0,965 g/cm3) er en lineær polymer med få sidegrene. Denne stramme molekylære struktur giver den følgende egenskaber:
- Høj trækstyrke i forhold til dens tykkelse
- Højere smeltepunkt (~130-135 grader)
- Stivere film ved tilsvarende tykkelse
- Smalere varme-forseglingsvindue
- Gennemsigtigt til uigennemsigtigt udseende
- Fremragende modstandsdygtighed over for fugt og kemikalier
Polyethylen med lav-densitet (LDPE med en densitet på 0,910 – 0,940 g/cm3) fremstilles ved højtryksmetoder. Dette har ført til et stort antal kædeforgrening.
Denne struktur giver disse resultater:
- Lavere trækstyrke for samme tykkelse (så du har brug for tykkere film til samme belastning)
- Lavere smeltepunkt (~105-115 grader)
- Blødere, mere fleksibel film
- Bredere temperaturområde til varmeforsegling
- Klarere, blankere look
- Højere stræk før brud
Disse forskelle er væsentlige. De indstiller forseglingstemperaturen, kølekravene, membranhåndteringen, skærekraften og design af hele maskinposeproduktionslinjen.
Vigtige maskinforskelle: En teknisk sammenligning
1. Forseglingssystem: Temperatur og opholdstid
Det er den grundlæggende forskel på de to maskiner.
En HDPE-pose skal holde forseglingstemperaturen mellem 140 grader og 200 grader C. Dette afhænger af tykkelsen af filmen og linjehastigheden. HDPE har et smalt forseglingsvindue, normalt mellem en svag forsegling og en forkullet film ± 5 grader C. Dette kræver meget ensartet varme i forseglingens bredde. Ujævn temperatur kan svække sæler på køligere steder og brænde dem på varmere steder. Derfor har HDPE-forseglingsstænger normalt:
- Patronvarmere med høj-densitet med flere separat kontrollerede varmezoner
- Udskift termoelementer med platin modstand temperatursensorer (Pt100 eller Pt1000) for at forbedre nøjagtigheden
- Kortere opholdstid (fordi HDPE krystalliserer hurtigere) for at forhindre overophedning
- Forseglingstemperaturområdet for en LDPE-maskine er 100-150 grader. Dens rækkevidde er bred (+ -10 -15 grad ). Dette gør varmesystemer til et område enklere, forbliver længere og har mindre termisk belastning på tætningen.
2. Kølesystem
HDPE hærder hurtigere ved afkøling end LDPE. Efter forseglingen kræves der dog kontrolleret afkøling for at bevare forseglingsformen og forhindre, at filmen bøjes. HDPE-posemaskiner har generelt følgende egenskaber:
- Installer obligatoriske luftkølestænger umiddelbart efter tætningsstationer
- På høj-hastighedsmaskiner kan vand-afkølede trykstænger afkøle og udjævne forseglede områder på samme tid
- Transportbåndet bevæger sig hurtigere og tager varme fra tætningsområdet.
LDPE-maskiner kan bruges til simpel luftkøling eller lette tvangsluftsystemer. Den bløde film kan klare varmen efter forsegling uden at ændre form.
3. Filmfremføring og spændingskontrol
Polyethylen med høj-densitet (HDPE-film er hårdere og tyndere (detailposer er normalt 10 -25 mikron). Det er mere følsomt over for føderspænding end polyethylen med lav densitet. For meget spænding kan strække eller rive filmen i stykker. For lidt spænding fører til sporingsproblemer og justeringsfejl. Behandlingen af HDPE-poser er som følger
- Dansende rullesystemer med fjeder- eller-luftkonditionerede spændingsarme. Disse kan justere filmrullens diameter i realtid.
- Præcise afviklingsbremsesystemer af bremsesystem (servodrev eller hysteresebremsestyring). Disse er bedre end de simple friktionsbremser, der normalt fungerer i LDPE.
- EPC (Edge Position Control) systemer. De bruger optiske eller ultralydssensorer til at holde filmen inden for ±0,5 mm ved høj hastighed.
LDPE-film er blødere og normalt tykkere (20 -100 mikron). Det er mere tolerant over for nervøse forandringer. Standard forårsdansere rulle- og friktionsbremser fungerer godt med de fleste LDPE-applikationer.
4. Skæremekanisme
Skæremaskinen fungerer forskelligt for hvert materiale.
HDPE-film skæres rent med varme wire eller varme knivsystemer. Trådene smelter hurtigt i filmen. Efterlad også en forseglet kant i bunden og forsiden af den næste pose. Kombinationens forseglingshandling er almindelig i T--taskeproduktion. Det bruges hovedsageligt til HDPE.
LDPE-film skæres normalt ved hjælp af et koldt-bladsystem (klipning eller knusning). Dette gælder især for flade og bundposer. Du kan skære LDPE med varm wire, men det efterlader ofte wire-som splinter ved skærkanten. Dette sker, fordi polyethylen med lav-densitet flyder mere ved høje temperaturer og er klæbrig.
Forskellen er ikke absolut. Begge metoder har maskiner. Men skæremetoden er en af de hurtigste til at afgøre, om maskinen primært er bygget af HDPE eller polyethylen med lav-densitet.
5. Håndtag udstansning og udstansning-(T-T-shirttaskeproduktion)
T-shirttasker er næsten udelukkende lavet af HDPE. Dette skyldes, at HDPE'ens stivhed gør det muligt for halvmånehåndtagets åbninger at bevare deres form, når du bærer tasken. LDPE håndterer sammenfoldning og ubehageligt holde.
Brugsmodellen relaterer sig til en T-T-shirtpose HDPE-posefremstillingsmaskine, som er forsynet med en stanseenhed til-skæring efter forsegling. Stansen afskærer håndtagets åbning, når hver pose forlader forseglingsområdet. De vigtigste mekaniske egenskaber er som følger:
Stempelmekanismer med høj-hastighed, vurderet til 100-200 slag i minuttet
Hærdet stål stanse- og matricedesign med snæver spillerum (0,05–0,15 mm). Disse kan skabe rene kanter i HDPE uden at blive revet i stykker.
Pneumatisk eller servo-drevet slaghandling i perfekt synkronisering med filmens bevægelse.
LDPE-posemaskiner producerer generelt ikke flad-pakke eller bund-forseglede poser. Hvis LDPE bruges til bløde-ringe-håndtasker (forskellige håndtasketyper med sammenklæbte eller svejsede ringe), bruges forskellige håndlavede systemer. Det er ikke en udstansning-.
6. Maskinhastighed og outputhastighed
Produktionsøkonomien for de to maskintyper adskiller sig væsentligt:
|
Parameter |
HDPE posemaskine |
LDPE posemaskine |
|
Typisk cyklushastighed |
100–200 snit/min |
150–400 snit/min |
|
Filmtykkelsesområde |
10-30 mikron |
20-150 mikron |
|
Sælens opholdstid |
Kort (hurtig krystallisation) |
Længere (langsommere krystallisation) |
|
Almindelig tasketype |
T-shirt-/vesttasker |
Flad, bund-forsegling, kile |
|
Output pr. skift |
30.000–80,000+ poser |
Variabel, format-afhængig |
Moderne HDPE-sækkemaskiner kører med høj hastighed og bruger nu fuld servo-drivsystemer. De har separate servomotorer til membranfremdrift, tætningsstangbevægelse, stansebevægelse og transportørdrev. central PLC koordinerer alt dette. Denne stramme tidsplan er nødvendig, fordi ved mere end 150 cyklusser i minuttet er enhver forsinkelse mellem filmfremdrift, forsegling, stempling og afskæring kun millisekunder.
LDPE-fladposemaskiner på -niveau kan bruge et simpelt knastdrevsystem til hovedmotoren. Det gælder langsomme, mindre krævende tider.
Fuld servosystemer er dyrere. Men her er fordelene:
7. Drive System og Servo Integration
Moderne HDPE-sækkemaskiner kører med høj hastighed og bruger nu fuld servo-drivsystemer. De har separate servomotorer til membranfremdrift, tætningsstangbevægelse, stansebevægelse og transportørdrev. central PLC koordinerer alt dette. Denne stramme tidsplan er nødvendig, fordi ved mere end 150 cyklusser i minuttet er enhver forsinkelse mellem filmfremdrift, forsegling, stempling og afskæring kun millisekunder.
LDPE-fladposemaskiner på -niveau kan bruge et simpelt knastdrevsystem til hovedmotoren. Det gælder langsomme, mindre krævende tider.
Fuld servosystemer øger omkostningerne, men leverer:
- Elektronisk opskriftsstyring (gem og indlæs indstillinger for hvert produkt)
- Nem at skifte uden mekanisk justering
- Indbygget-problemfinding og fejllogning
Samarbejd med Industry 4.0 overvågningssystemer
Kan én maskine køre både HDPE og LDPE?
Dette er et almindeligt-opfølgningsspørgsmål. Svaret er: ja, men kun under visse betingelser.
Nogle cabrioleter har udskiftelige tætningsstænger. Du kan bytte en lige stang til en flad LDPE-taske og en U--stang til en HDPE-T--shirttasker. De har også justerbar temperaturkontrol til at dække begge materialer. Men der er problemer:
En 180 graders maskine med streng temperaturkontrol for HDPE vil have mere varmeeffekt end LDPE kræver. Det øger omkostningerne.
Maskiner, der er bygget til LDPE's bredere forseglingsområde af LDPE, har muligvis ikke den temperaturnøjagtighed eller punch, der kræves til HDPE T--shirttasker.
Kørsel af high density polyethylen (HDPE) på low density polyethylen (LDPE) udstyr resulterer ofte i dårlig forseglingskvalitet, mere spild og hurtigere værktøjsslid.
Praktiske råd: Vælg først hovedingredienserne. Se derefter, om du også kan køre andre materialer med acceptable ydeevnetab. Konvertibilitet bør ikke være hovedkravet uden at kontrollere faktiske produktionsdata for begge modeller.
Valg mellem maskintyper: En beslutningsramme
|
Betragtning |
Vælg HDPE-maskine |
Vælg LDPE-maskine |
|
Primær posetype |
T-shirt-/vesttasker |
Flad, kvist, bund-forsegling |
|
Målmarked |
Detail købmand, madservice |
Landbrug, byggeri, beklædning |
|
Materialeomkostningsprioritet |
Lavere pris pr. pose (tyndere film) |
Højere styrke pr. mikron nødvendig |
|
Produktionsvolumen |
Høj volumen, dedikerede kørsler |
Fleksible kørsler, flere formater |
|
Tætningspræcision påkrævet |
Høj (smalt vindue) |
Standard |
|
Budget |
Højere (servo, præcisionsforsegling) |
Lavere indgangspunkt tilgængelig |
Kontekst for regulering og standarder
- Begge maskiner skal producere poser, der opfylder deres markedsstandarder:
- ISO 4591 -Måling af den gennemsnitlige tykkelse af plastfolie og ark
- ASTM D882 -Trækstyrke af tynde plastfolier, både HDPE- og LDPE-poser)
- DA 13432 -Emballageregler, der kan komposteres og nedbrydes (når du hævder genanvendelighed)
Oversigt
Forskellen mellem en HDPE-posefremstillingsmaskine og en LDPE-maskine handler ikke kun om temperaturindstillinger. Den viser en helt anden tilgang til filmfremføring, tætningsnøjagtighed, skæremetoder, dyse-skæringsintegration og design af drivsystem. HDPE-maskiner er præcisionsværktøjer. De er lavet til at behandle et sejt materiale inden for et snævert driftsområde ved høje hastigheder. LDPE-maskiner er mere tilgivende. De arbejder for et bredere udvalg af tasketyper og produktionsstørrelser.
For enhver emballagedrift, der ser på udstyr, skal du starte med en klar idé om posetype, hovedfilmmateriale, produktionsmængde og kvalitetsbehov -, før du sammenligner nogen maskiner. At matche maskindesignet til materialets adfærd er den vigtigste enkeltfaktor for at få ensartet posekvalitet og gode produktionsomkostninger.
Referencer:
- Brydson, JA – Plastics Materials, 7. udgave, Butterworth-Heinemann (Elsevier), 1999
- Harper, CA – Handbook of Plastics Technologies, McGraw-Hill, 2006
- Rosato, DV & Rosato, MG – Plastics Technology Handbook, 4. udgave, CRC Press, 2006
- Glanvill, AB – Plastics Engineers Data Book, Mechanical Engineering Publications, 1993
- ASTM D882-18 – Standardtestmetode for trækegenskaber af tynde plastfolier, ASTM International
- ISO 4591:1992 – Plast - Film og plader - Bestemmelse af gennemsnitlig tykkelse, International Organization for Standardization